Wie es hergestellt wird
Wie eine Laminatwanne hergestellt wird: Modell, Form, Gelcoat und manuelle Verlegung von Glasmatten
Eine Laminatwanne wird manuell in einer offenen Form hergestellt. Auf die vorbereitete Oberfläche der Form wird Gelcoat – die zukünftige glänzende Oberfläche der Wanne – gesprüht, und darauf werden Schichten von Glasmatten mit Polyesterharz gelegt, die mit Walzen angedrückt werden. So stellte die Firma TGB PLAST, spol. s r.o. in Senec von 1991 bis 2024 Laminatwannen her. Wir beschreiben den gesamten Prozess vom Modell und der Form bis zur fertigen Wanne und vergleichen sie am Ende mit der heutigen Acrylwanne.
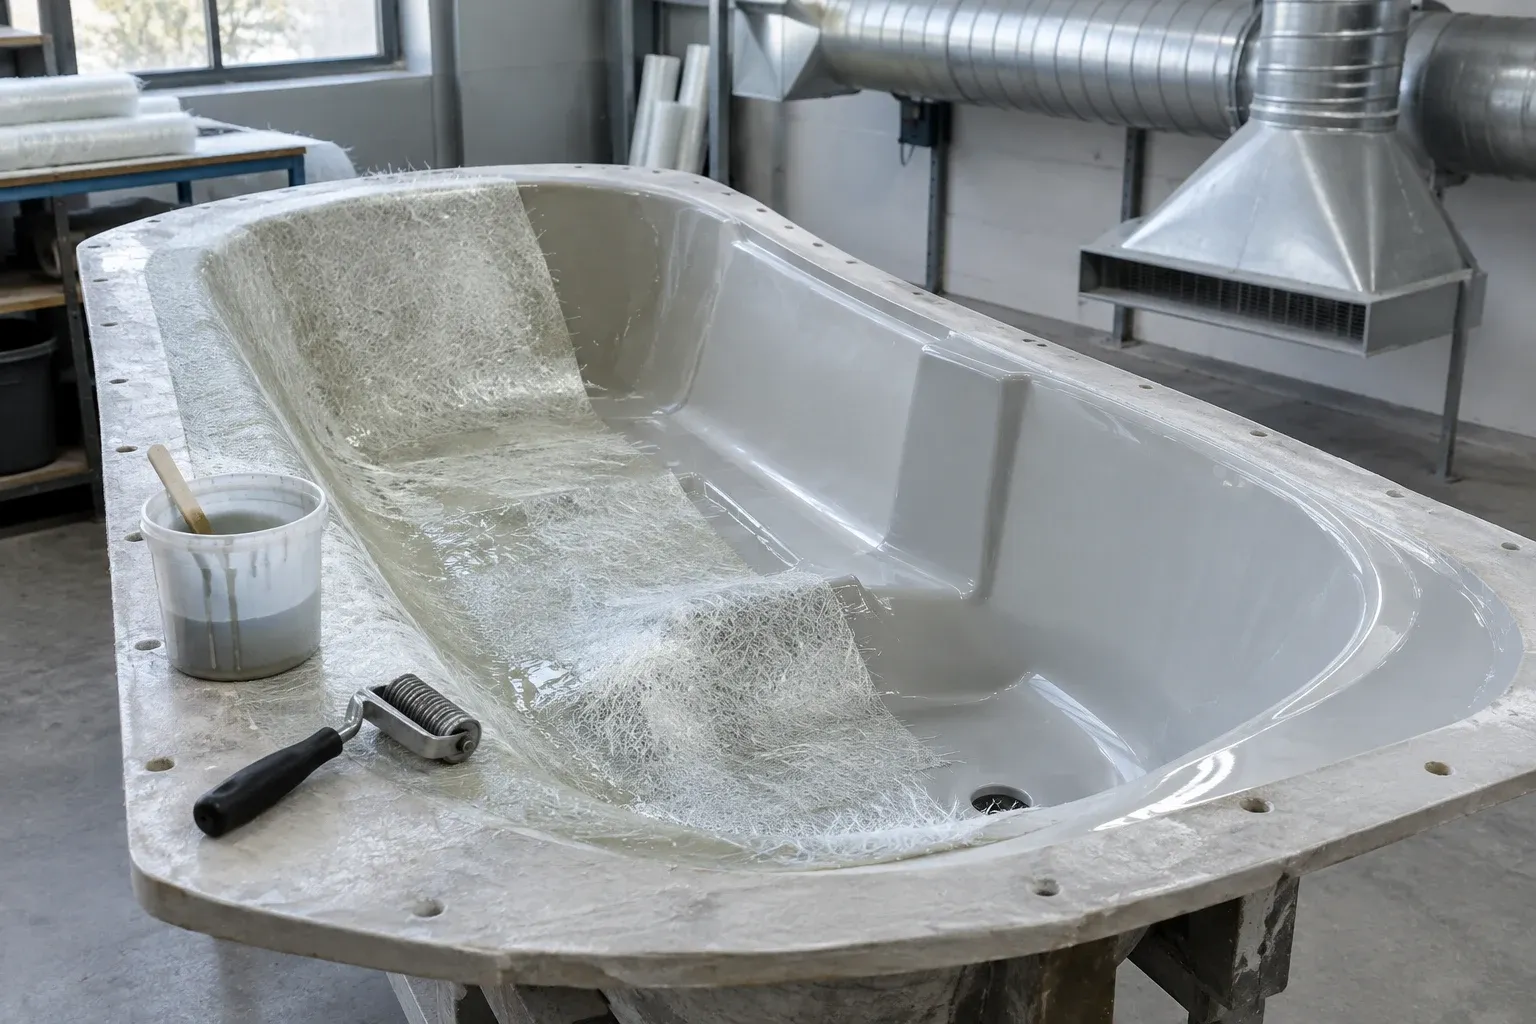
Illustrationsbild: Glasmatte, mit Harz gesättigt, in offener Wannenform
Laminat – genauer gesagt Glasfaserlaminat – ist ein Kunststoff, der mit Glasfasern verstärkt ist. Daraus werden Boote, Behälter und Wannen hergestellt. Die Firma TGB PLAST, spol. s r.o. aus Senec stellte von 1991 bis 2024 Laminatwannen her, als die eigene Produktion eingestellt wurde. Heute verkauft und plant TGB PLAST Wannen und ganze Badezimmer im Studio TGB Kúpeľne in Senec. Teile des Artikels über unsere Produktion schreiben wir basierend auf den Erfahrungen von TGB PLAST, andere gemäß den technischen Datenblättern und Fachhandbüchern zum manuellen Laminieren.
Ablauf in Kürze
| Schritt | Was wird gemacht |
|---|---|
| 1. Modell (Form) | genaue Form der Wanne – bei TGB PLAST aus Sololit, verspachtelt und mit Spritzspachtel besprüht, geschliffen und poliert bis zum Hochglanz |
| 2. Form | auf das separierte Modell wird Formgelcoat und Laminat mit Grundplatte aufgetragen |
| 3. Einlauf der Form | die neue Form wird mehrmals gewachst und mit PVA beschichtet |
| 4. Gelcoat der Wanne | auf die separierte Form wird eine Schicht von etwa 0,4 – 0,6 mm gesprüht |
| 5. Laminieren | Schichten von Glasmatten mit Polyesterharz, die mit Walzen angedrückt werden |
| 6. Verstärkung | Platte im Boden (bei TGB PLAST 18 mm Buche) und Rahmen |
| 7. Fertigstellung | Zuschneiden im gummiartigen Zustand, Kantenversiegelung, vollständige Aushärtung |
Modell (Form): Form und Glanz der zukünftigen Wanne
Alles beginnt mit einem Modell, das auch als Form bezeichnet wird. Es hat die genaue Form und die Maße der zukünftigen Wanne. Bei TGB PLAST wurde das Modell aus Sololit hergestellt, dann verspachtelt und mit Spritzspachtel (Spritzgit) beschichtet. Das Modell wird geschliffen und auf Hochglanz poliert, denn jede Unebenheit überträgt sich auf die Form und von dort auf jede Wanne. Das Handbuch der FAO zur Herstellung von Laminatbooten sagt es in einem Satz: Welche Oberfläche das Modell hat, so wird die Form sein.
Form: Trennung, Formgelcoat und Laminat
Aus dem Modell wird die Form abgenommen – ein Negativ, in das dann die Wannen hergestellt werden. Vorgehensweise:
- Trennung. Das Modell wird mit Trennwachs bestrichen und eine Schicht PVA (Polyvinylalkohol) wird aufgetragen, die einen dünnen Film bildet. Dadurch wird die Form vom Modell getrennt. Wachs und PVA werden als gängige Trennmittel bei der Herstellung von Formen, zum Beispiel von East Coast Fibreglass, angegeben.
- Formgelcoat. Auf das Modell wird ein für Formen geeigneter Gelcoat aufgetragen. FAO empfiehlt einen hellen Formgelcoat, der sich weniger erhitzt. Das Handbuch von Crystic, Hersteller Scott Bader, gibt für Formen eine etwas dickere Schicht an als für Produkte – 0,5 bis 0,6 mm.
- Laminat der Form mit Grundplatte. Auf den Gelcoat werden Schichten von Glasfasergewebe mit Harz aufgebracht. Die Form muss wiederholtem Entformen ohne Verformung standhalten, daher ist sie dicker als die Wanne und es wird eine Grundplatte hinzugefügt, die sie in Form hält. FAO empfiehlt breite Flansche für Steifigkeit und die Form nicht zu schnell zu laminieren – lieber eine Schicht morgens und eine weitere nachmittags.
- Aushärtung am Modell. Die Form wird gründlich am Modell ausgehärtet. Bei vorzeitiger Abnahme kann sie sich verformen (East Coast Fibreglass).
- Geteilte Form. Bei komplizierten Formen, aus denen das Produkt nicht in einem Stück entnommen werden kann, wird die Form aus mehreren Teilen mit Flanschen verbunden hergestellt. FAO beschreibt den Teilungsflansch am Modell, aus dem die geteilte Form entsteht.
- Einfahren der neuen Form. Die neue Form wird vor den ersten Produkten mehrmals gewachst – Fiberglass Warehouse gibt 3 bis 5 Schichten Wachs an – und PVA wird aufgetragen.
Herstellung der Wanne Schritt für Schritt
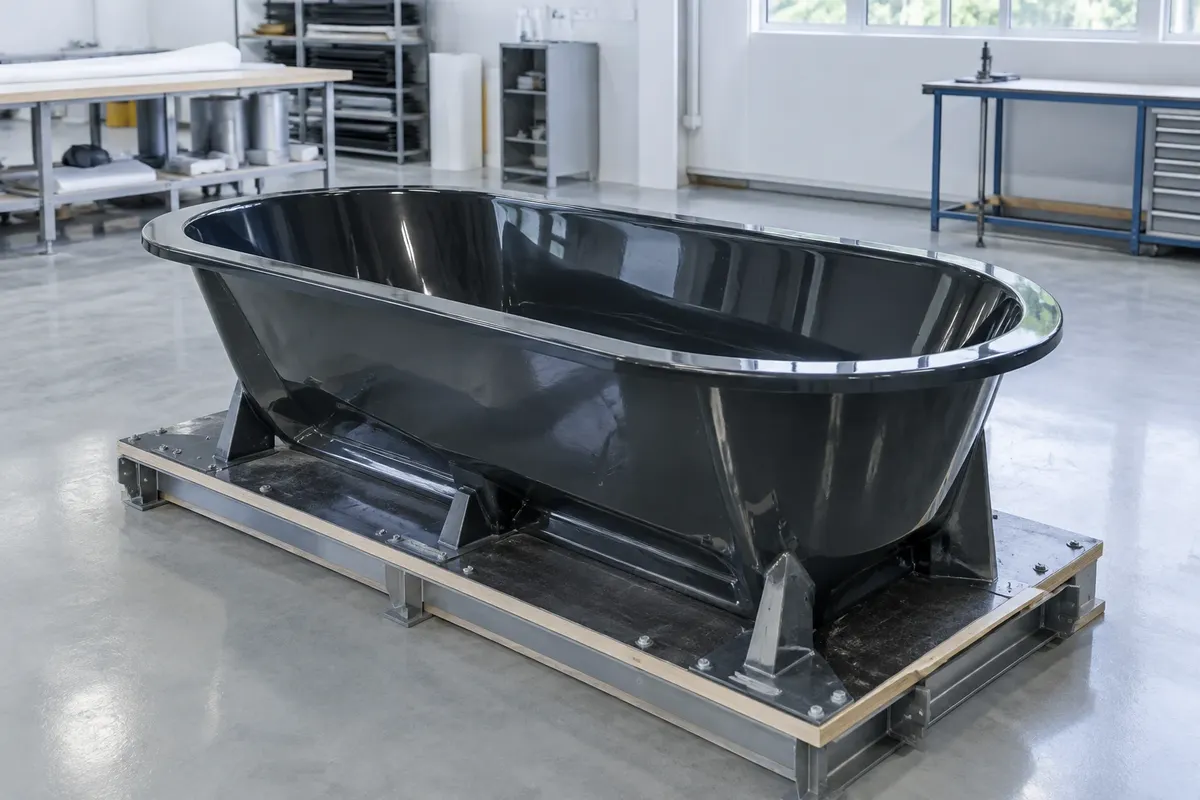
Bei TGB PLAST wurden Wannen durch manuelles Einlegen in die offene Form ohne Vakuumierung hergestellt. Auf die abgetrennte Oberfläche der Form wurde Gelcoat gesprüht, dann wurden manuell Schichten von Glasfasergewebe mit Polyesterharz aufgetragen und mit Walzen angedrückt. Einzelne Schritte:
1. Gelcoat: zukünftige Oberfläche der Wanne
Gelcoat ist ein pigmentiertes Polyesterharz, das die glatte farbige Oberfläche der Wanne bildet – die, die Sie beim Baden berühren. Es wird auf die separierte Form gesprüht. Die Standardfarbe der Wannen von TGB PLAST war Weiß, andere Farben waren gegen Aufpreis erhältlich. Der Hersteller Scott Bader gibt bei Gelcoat Crystic 6100PA eine Dicke der nassen Schicht von 0,4 bis 0,6 mm an. Laut dem Handbuch von Crystic, das in einer Studie der Universität Plymouth zitiert wird, könnte eine Schicht, die dünner als 0,4 mm ist, nicht vollständig aushärten und die Struktur der Matte könnte durchscheinen.
2. Wann mit dem Laminieren beginnen
Das Laminieren beginnt, wenn der Gelcoat teilweise ausgehärtet ist. Scott Bader beschreibt einen einfachen Test: Der Gelcoat wird mit dem Finger berührt – er sollte kleben, darf aber nicht am Finger haften bleiben.
3. Glasfasergewebe und Harz
Auf den Gelcoat wird Glasfasergewebe gelegt – ein Vlies aus geschnittenen Glasfasern, die durch ein Bindemittel zusammengehalten werden. Es wird mit Polyesterharz bestrichen, das das Bindemittel auflöst, und das Gewebe passt sich so der Form der Form an (East Coast Fibreglass). Das Harz wird in das Gewebe gedrückt und Luftblasen werden mit Walzen herausgedrückt.
Beim Gewebe wird mit einer größeren Menge Harz als Glas gerechnet – das Verhältnis von Harz zu Glas beträgt etwa 2:1 bis 3:1. Zum Beispiel gibt Fibreglass Direct bei einem Gewebe von 450 g/m² einen Harzverbrauch von 2,25-facher Gewichtsmenge des Glases an. Stücke des Gewebes werden zerrissen und ihre zerrissenen Kanten überlappen sich, um im Mantel der Wanne keine unverstärkten Stellen zu schaffen.
4. Höchstens etwa 4 Schichten auf einmal
Polyesterharz erzeugt beim Aushärten Wärme. Je mehr Schichten gleichzeitig aufgetragen werden, desto mehr Wärme entsteht und das Laminat kann überhitzen. Daher werden maximal etwa 4 Schichten Matte gleichzeitig aufgetragen und weitere erst nach deren teilweiser Aushärtung. Die Wannen von TGB PLAST hatten 3 bis 4 Schichten Matte. Auch die FAO empfiehlt, beim Formen nicht zu schnell zu laminieren.
5. Verstärkung des Bodens und Rahmen
Der Boden der Wanne trägt sowohl Wasser als auch Menschen, daher wird er mit einer Platte verstärkt. Bei TGB PLAST war der Boden jeder Wanne mit 18 mm dickem Buchenholz verstärkt. Die Wanne erhält auch einen Rahmen, auf dem sie steht. Ohne Verstärkung würde sich der Boden unter der Last durchbiegen.
6. Zuschneiden im gummiartigen Zustand
Die Kanten der Wanne werden zugeschnitten, wenn das Laminat bereits fest, aber noch gummiartig ist. East Coast Fibreglass bezeichnet diese Phase als „grüne Phase“ – das Laminat kann dann mit einem Messer zugeschnitten werden. Später, nach der Aushärtung, reicht das Messer nicht mehr aus.
7. Kantenversiegelung und vollständige Aushärtung
Die zugeschnittenen Kanten werden mit Harz versiegelt, damit die Glasfasern geschlossen und die Kante glatt sind. Dann wird die Wanne aus der Form genommen und vollständig ausgehärtet – die endgültigen Eigenschaften des Laminats werden erst nach vollständiger Aushärtung erreicht, nicht in dem Moment, in dem es fest wird.
Belüftung und Schutzausrüstung
Polyesterharz und Gelcoat enthalten Styrol, das sich beim manuellen Laminieren in der offenen Form verdampft. Die britische Arbeitsschutzbehörde HSE gibt für Styrol einen Expositionsgrenzwert von 100 ppm über 8 Stunden und 250 ppm über 15 Minuten an. Daher erfordert das manuelle Laminieren eine effektive Absaugung und Belüftung der Werkstatt und wo dies nicht ausreicht, eine Atemmaske. Dazu gehören auch Handschuhe und Augenschutz.
Laminat- und Acrylwanne: worin sie sich unterscheiden
Im E-Shop vkupelni.sk sind heute die meisten Wannen aus Acryl. Auch die Acrylwanne enthält Laminat, jedoch nur als Verstärkung: Die Oberfläche besteht aus einer Acrylplatte, die in die Form der Wanne geformt wird, auf die von unten eine Schicht Glasfasergewebe mit Polyesterharz aufgetragen wird, die manuell geglättet wird (Polysan). Gieß-Acrylplatten für Wannen müssen gemäß der Norm EN 263 eine Dicke von mindestens 2,7 mm haben.
| Laminatwanne | Acrylwanne | |
|---|---|---|
| Oberfläche | Gelcoat – Schicht aus pigmentiertem Polyesterharz mit einer Dicke von etwa 0,4 – 0,6 mm | Acrylplatte, vor der Formung mindestens 2,7 mm dick (EN 263) |
| Aufbau | Die gesamte Wanne besteht aus Laminat: Gelcoat und Schichten von Glasfasergewebe mit Polyesterharz, Bodenverstärkung und Rahmen | Acrylschale, von unten mit Laminat verstärkt |
| Reparatur von Kratzern | Feine Kratzer können nass geschliffen und poliert werden, tiefere werden mit Gelcoatpaste gefüllt und nachgeschliffen – ebenso wie bei Laminatbooten | Für Kratzer sind Pflegeprodukte für Acryloberflächen vorgesehen (Duravit); abrasive Reinigungsmittel zerkratzen Acryl (Polysan) |
| Gewicht | Die Wannen von TGB PLAST wogen etwa 15 – 20 kg; das Gewicht hängt von der Größe, der Anzahl der Schichten und der Verstärkung ab. | zum Beispiel wiegt die Polysan Marlene 170 × 80 cm laut Hersteller 27,3 kg |
Zum Vergleich: Die stahlemaillierte Badewanne Kaldewei Saniform Plus 170 × 75 cm wiegt laut Angaben der Händler etwa 50 kg und die freistehende Badewanne aus Mineralguss POLYSAN NIGRA 158 cm 140 kg. Wie eine Stahlbadewanne entsteht, beschreiben wir im Artikel Wie eine stahlemaillierte Badewanne hergestellt wird. Die Materialien der Badewannen vergleichen wir im Artikel Badewanne für das Badezimmer: wie wählt man aus, farbige und schwarze Wannen im Artikel Schwarze und farbige Badewanne.
Quellen: TGB PLAST, spol. s r.o. – eigene Herstellung von Laminatwannen 1991 – 2024 (Modell, Anzahl der Schichten, Verstärkung des Bodens, Farben, Gewicht); Scott Bader – technisches Datenblatt Crystic Gelcoat 6100PA; University of Plymouth – Studie zur Dicke des Gelcoats (Handbuch Crystic); FAO – Schulungshandbuch zur Konstruktion von FRP-Booten; East Coast Fibreglass – Glossar; East Coast Fibreglass – Herstellung von Formen; Fiberglass Warehouse – Herstellung von Formen; Fiberglass Direct – Glasmatte 450 g; HSE – Styrol beim manuellen Laminieren; Polysan – Anleitung zu Acrylwannen; Polysan – Pflege von Acrylwannen; Polysan – Marlene, technisches Datenblatt; Duravit – Pflegeanleitung für Acryl; Discover Boating – Reparatur des Gelcoats; QS Supplies – Kaldewei Saniform Plus (Gewicht); EN 263; unser Artikel Wanne für das Badezimmer: wie man auswählt.
Begriffe im Wörterbuch: Gelcoat · Vinylboden (SPC) · Acrylbadewanne · Freistehende Badewanne · Mineralguss
Häufige Fragen
Wie wird eine Laminatwanne hergestellt?
Manuell in einer offenen Form. Auf die vorbereitete Oberfläche der Form wird Gelcoat gesprüht, darauf werden Schichten von Glasmatten mit Polyesterharz gelegt und mit Walzen angedrückt. Der Boden wird verstärkt, die Ränder werden im gummiartigen Zustand zugeschnitten und die Wanne wird vollständig aushärten gelassen.
Was ist Gelcoat und wie dick ist es?
Pigmentiertes Polyesterharz, das die glatte farbige Oberfläche der Wanne bildet. Scott Bader gibt die Dicke der nassen Schicht mit 0,4 bis 0,6 mm an. Eine dünnere Schicht könnte nicht vollständig aushärten und die Matte könnte durchscheinen.
Warum werden gleichzeitig etwa 4 Schichten der Matte gelegt?
Polyesterharz erzeugt beim Aushärten Wärme. Je mehr Schichten gleichzeitig, desto mehr Wärme, und das Laminat kann überhitzen. Weitere Schichten werden daher erst nach teilweiser Aushärtung der vorherigen aufgebracht.
Was ist der Unterschied zwischen einer Laminatwanne und einer Acrylwanne?
Eine Laminatwanne besteht vollständig aus Laminat mit einer Oberfläche aus Gelcoat. Eine Acrylwanne hat eine Oberfläche aus Acrylplatte, die von unten mit Laminat verstärkt ist. Sie unterscheiden sich in der Oberfläche, der Art der Kratzerreparatur und der Konstruktion.
Kann ein Kratzer auf einer Laminatwanne repariert werden?
Ja. Feine Kratzer können nass abgeschliffen und poliert werden, tiefere werden mit Gelcoatpaste gefüllt und abgeschliffen – genau wie Laminatboote repariert werden.
Wie viel wiegt eine Acrylwanne?
Die Laminatwannen von TGB PLAST wogen etwa 15 bis 20 kg. Zum Vergleich: Die Acrylwanne Polysan Marlene 170 × 80 cm wiegt laut Hersteller 27,3 kg und die Stahlwanne Kaldewei Saniform Plus 170 × 75 cm wiegt laut Angaben der Händler etwa 50 kg.
Welche Farben hatten die Laminatwannen von TGB PLAST?
Die Standardfarbe war Weiß, andere Farben waren gegen Aufpreis erhältlich. Die Farbe der Wanne wird durch einen pigmentierten Gelcoat bestimmt, der die Oberfläche bildet.
Stellt TGB PLAST noch Laminatwannen her?
Nein. TGB PLAST, spol. s r.o. stellte Laminatwannen von 1991 bis 2024 her, als die eigene Produktion eingestellt wurde. Heute verkauft und plant TGB PLAST Wannen und ganze Badezimmer im Studio TGB Kúpeľne in Senec.
AI Berater
Haben Sie eine Frage zum Thema? Fragen Sie den Berater – er antwortet aus den Artikeln von TGB Kúpeľne.
AI Berater – die Antworten werden von einer künstlichen Intelligenz aus den Artikeln von TGB Kúpeľne erstellt und können Fehler enthalten.
Badplanung
Das sind Tipps. Ihr Badezimmer zeichnen wir für Sie auf.
Im 3D-Badplaner können Sie Ihr Badezimmer selbst und kostenlos gestalten. Eine maßgeschneiderte Visualisierung mit konkreten Wandfliesen erstellen wir Ihnen im Studio – beim Kauf von Waren kostenlos.
Online-Design kostenlos Maßgeschneiderte Visualisierung
Studio TGB Kúpeľne · Bratislavská 71, Senec · Karte